Telefono
 Email


Stampa UV su plexiglass di grande spessore: controllo dell'altezza ed elettricità statica
Stampare su PMMA da 20-30 mm con una stampante UV piana concentra due problemi che compromettono la nitidezza: l'altezza reale del pezzo non coincide con quella nominale e il materiale accumula carica elettrostatica. Entrambi incidono sullo stesso elemento: la traiettoria della goccia tra l'ugello e la superficie.
Questo articolo spiega l'origine fisica di ciascun problema, i metodi più diffusi per tenerli sotto controllo e un protocollo di lavoro applicabile a qualsiasi stampante UV piana da tavolo.
In Sustain Awards produciamo trofei in plexiglass e li personalizziamo con la stampa diretta UV. La preparazione del file di progetto per questa stampa è spiegata nella nostra guida alla stampa UV su trofei in plexiglass.
Indice
- 1. Perché l'acrilico spesso è un supporto difficile
- 2. Problema 1: variazione di spessore e rilevamento dell'altezza
- 3. Problema 2: elettricità statica
- Diagnosi rapida: dal sintomo alla causa
- 4. Regolazioni di stampa complementari
- 5. Protocollo integrato
- 6. Produttori di riferimento
- Misurare, neutralizzare, fissare: l'ordine che dà nitidezza sull'acrilico spesso
- Domande frequenti
1. Perché l'acrilico spesso è un supporto difficile
L'acrilico spesso è un supporto difficile perché il suo spessore reale varia e perché accumula carica elettrostatica. La tabella riassume ogni caratteristica e la sua conseguenza.
| Caratteristica del PMMA spesso | Conseguenza in stampa |
|---|---|
| Ampia tolleranza di spessore, soprattutto nel colato | Distanza testina-superficie variabile da un pezzo all'altro |
| Trasparenza ottica | I sensori ottici di altezza e anticollisione non rilevano la superficie |
| Isolante elettrico ad alta resistività | Accumula carica |
| Film protettivo di fabbrica | La sua rimozione genera carica elettrostatica |
| Superficie lucida e trasparente | Riflessione e conduzione della luce UV verso la testina |
| Sensibile ai solventi, in particolare l'estruso o i bordi tagliati al laser | Rischio di microcrepe (crazing) pulendo con l'alcol |
2. Problema 1: variazione di spessore e rilevamento dell'altezza
2.1 Origine della variazione
L'acrilico da 25 mm è quasi sempre colato (cast). La colata tra vetri produce lastre con tolleranze di spessore decisamente più ampie rispetto all'estruso, sia da una lastra all'altra sia all'interno della stessa lastra. Una variazione di da ±1 a ±2 mm su 25 mm è frequente e rientra nella norma.
| Tipo di variazione | Descrizione | Correzione |
|---|---|---|
| Tra un pezzo e l'altro | Ogni pezzo ha uno spessore diverso, ma è piano | Classificazione per spessore, altezza per lotto, spessori di compensazione |
| All'interno del pezzo | Spessore a cuneo o planarità irregolare | Livellamento con spessori sotto il lato più basso |
2.2 Perché il sensore non funziona con l'acrilico trasparente
I sensori ottici non funzionano con l'acrilico trasparente perché il fascio attraversa il materiale invece di riflettersi sulla superficie. La tabella confronta quattro sistemi.
| Sistema | Funzione | Comportamento con il PMMA trasparente |
|---|---|---|
| Tastatore a contatto | Misura l'altezza toccando il pezzo | Funziona, ma può dare problemi sui bordi smussati o lucidati e segnare la superficie |
| Laser o sensore ottico a riflessione (triangolazione) | Misura l'altezza o rileva gli ostacoli | Non funziona: il fascio attraversa il materiale e legge il piano, oppure non riceve alcun ritorno |
| Barriera ottica orizzontale (anticollisione) | Rileva gli oggetti che sporgono dal piano di stampa | Rilevamento irregolare: l'acrilico lascia passare parte del fascio |
| Guida laser di posizionamento | Riferimento visivo di origine | Difficile da vedere su una superficie trasparente |
Il risultato è duplice: la macchina misura male l'altezza e imposta un gap errato, oppure non protegge la testina da un pezzo più alto del previsto.
Rischio di collisione: quando lo spessore reale supera quello misurato
Un gap minore migliora la nitidezza, ma riduce il margine rispetto a un trofeo più alto del previsto.
2.3 Cosa succede alla qualità quando il gap aumenta
Il gap (o distanza testina-superficie) è la separazione tra la piastra degli ugelli e la superficie da stampare.
La goccia esce dall'ugello a circa 6-8 m/s mentre il carrello si sposta. Durante il volo mantiene la velocità orizzontale del carrello, quindi atterra spostata:
d = g \cdot \frac{v_{carrello}}{v_{goccia}}
La calibrazione bidirezionale compensa questo spostamento per un gap specifico. Se il gap reale cambia, le passate di andata e ritorno risultano disallineate:
\varepsilon_{bidi} \approx 2 \cdot \Delta g \cdot \frac{v_{carrello}}{v_{goccia}}
Esempio indicativo: con carrello a 1 m/s, goccia a 6 m/s e Δg di 1,2 mm si ottiene un errore di circa 0,4 mm, pari a circa 9 punti a 600 dpi. Visivamente: contorni doppi, testo ispessito e perdita di definizione nelle linee sottili.
Inoltre, all'aumentare del gap:
- Le gocce satellite, più lente di quella principale, atterrano più lontano: alone e nebbiolina attorno al soggetto.
- La goccia è più esposta alle correnti d'aria e ai campi elettrostatici.
- Aumenta la nebbia d'inchiostro che può polimerizzare sulla piastra degli ugelli.
Il gap è la variabile con il maggiore impatto sulla nitidezza. Il riferimento abituale è lavorare intorno a 1 mm.
2.4 Metodi più diffusi
| Metodo | Applicazione | Vantaggi | Limiti |
|---|---|---|---|
| Nastro opaco nel punto di misurazione | Nastro colorato o da mascheratura dove misura il sensore ottico; rimuoverlo prima di stampare | Costo nullo, raccomandazione abituale dei produttori | Solo per sensori ottici; manipolazione aggiuntiva |
| Film protettivo opaco durante la misurazione | Misurare con il film applicato e rimuoverlo dopo | Nessun materiale aggiuntivo | Il film trasparente non va bene; rimuoverlo genera elettricità statica |
| Blocco di riferimento opaco | Blocco lavorato (alluminio, POM) di altezza nota accanto al pezzo; misurare sul blocco e applicare la differenza | Ripetibile e preciso | Richiede di misurare il pezzo reale con il calibro |
| Altezza manuale | Inserire lo spessore o abbassare la testina manualmente fino al gap desiderato | Indipendente dal sensore | Dipende dall'operatore; rischio se il valore è errato |
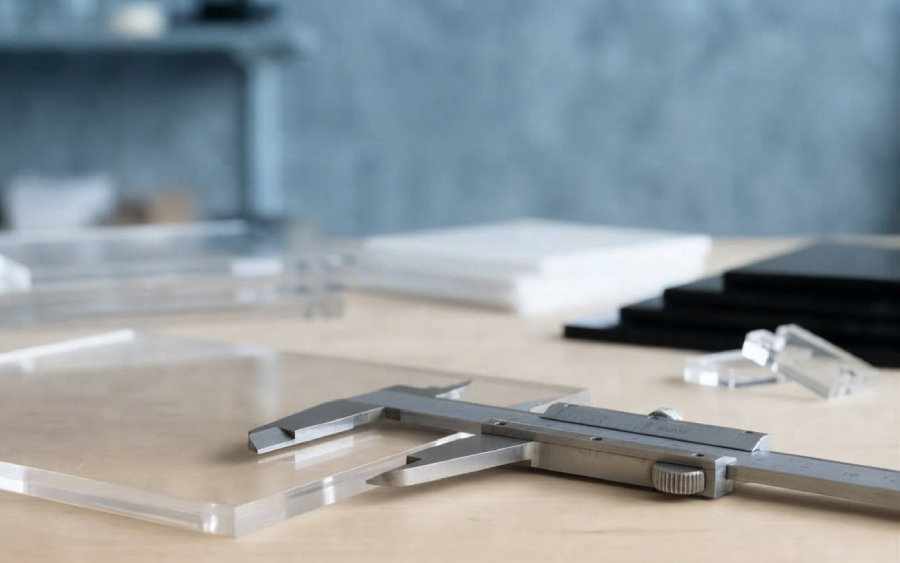
| Misurazione preventiva con micrometro o calibro | Misurare ogni pezzo in 3-5 punti e registrare il massimo | Base di tutto il resto | Manodopera |
| Classificazione per spessore | Raggruppare i pezzi in fasce di 0,2-0,3 mm e regolare l'altezza per lotto | Riduce il Δgap reale a valori trascurabili | Richiede un volume sufficiente per fascia |
| Spessori (shim) calibrati | Sotto i pezzi sottili per pareggiare la faccia superiore; sotto il lato più basso nei pezzi a cuneo | Consente lotti misti con un unico gap | Il pezzo non deve oscillare |
| Dima (jig) di posizionamento | Dima fresata o tagliata, più bassa del pezzo, con alloggiamenti | Registro ripetibile, bloccaggio laterale | Realizzazione iniziale |
| Gap riferito al punto più alto | Impostare l'altezza sul pezzo o sulla zona più alta del lotto | Elimina il rischio di collisione | Le zone più basse vengono stampate con un gap maggiore |
| Riadattamento automatico dell'altezza | Opzione di alcune macchine che ricalcola l'altezza se rileva un contatto | Evita le interruzioni | Non migliora la qualità, solo la continuità |
| Ricalibrazione bidirezionale al gap di lavoro | Ripetere la calibrazione delle passate con il gap reale del lotto | Corregge il disallineamento | Utile solo se il gap è stabile all'interno del lotto |
| Stampa unidirezionale | Stampare in una sola direzione | Elimina l'errore bidirezionale | Tempi circa doppi |
| Spessore calibrato o lavorato | Lastre di spessore calibrato, o spianatura della faccia | Risolve il problema alla radice | Costo del materiale o del processo |
3. Problema 2: elettricità statica
3.1 Origine della carica
Il PMMA è un isolante: la carica resta in superficie e non si scarica a contatto con un piano collegato a terra.
| Fonte | Livello di rischio |
|---|---|
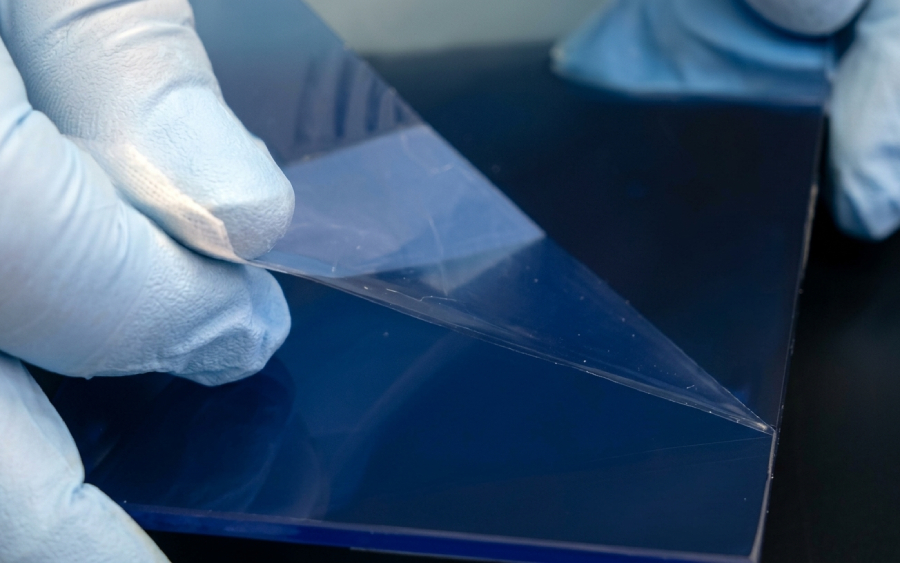
| Rimozione del film protettivo | Molto alto: separazione rapida delle superfici (effetto triboelettrico), cariche di diversi kV |
| Pulizia con panno asciutto | Alto |
| Ambiente secco (UR bassa, riscaldamento, inverno) | Alto: amplifica tutti gli altri fattori |
| Manipolazione con guanti sintetici | Medio |
| Flusso d'aria del tavolo aspirante o dell'aspirazione | Da basso a medio |
3.2 Effetto sulla goccia
Le gocce d'inchiostro UV sono di pochi picolitri e possono avere una carica propria. Il campo elettrostatico del pezzo le attrae o le devia durante il volo:
- Nebbiolina o overspray fuori dal soggetto.
- Contorni sfumati e testo con alone.
- Satelliti spostati.
- Peggio su bordi e spigoli, dove il campo si concentra.
- Peggio con gocce piccole.
- Attrazione della polvere, che rimane inglobata sotto l'inchiostro.
- Nebbia che risale verso la testina (vedi 2.3).
Gap ed elettricità statica si potenziano a vicenda: l'elettricità statica tollerabile con un gap di 1 mm può diventare visibile a 2,2 mm.
3.3 Misurare prima di intervenire
Un misuratore portatile di campo elettrostatico permette di sapere se il pezzo è carico, di verificare lo ionizzatore e di individuare quale operazione genera la carica. Come riferimento di lavoro abituale nella stampa, si cerca di mantenere la superficie al di sotto di ±1 kV.
3.4 Metodi più diffusi
| Metodo | Applicazione | Vantaggi | Limiti |
|---|---|---|---|
| Barra ionizzante (AC o DC pulsata) | Sul carrello, sul portale o nella zona di carico | Neutralizza la carica sugli isolanti | Pulizia periodica degli emettitori; la DC pulsata rende meglio a distanze maggiori |
| Pistola o soffiatore ionizzato | Durante la rimozione del film e prima di caricare il pezzo | Neutralizza ed elimina la polvere allo stesso tempo | Il flusso d'aria non deve essere attivo durante la stampa |
| Rimozione lenta del film | Staccare lentamente, con un angolo basso, sotto aria ionizzata | Riduce la carica all'origine | Disciplina dell'operatore |
| Riposo dopo la rimozione del film | Lasciare il pezzo per qualche minuto, idealmente sotto lo ionizzatore | Costo nullo | Da solo non basta in ambiente secco |
| Umidità relativa dal 40 al 60% | Umidificatore e igrometro; valore ottimale intorno al 50% | Riduce la generazione di carica in tutto il processo | Non neutralizza le cariche già generate; evitare la condensa |
| Messa a terra di tavolo, macchina e operatore | Tavolo e telaio a terra; bracciale o calzature dissipative | Evita l'accumulo sulle parti conduttive | Agisce solo sulle parti conduttive |
| Detergenti antistatici | Applicati con panno antistatico, non nebulizzati | Neutralizzazione temporanea | Residuo tensioattivo che può ridurre l'adesione |
| Alcol isopropilico | Pulizia da grasso e polvere | Elimina i contaminanti | Non è antistatico; microcrepe sull'estruso e sui bordi tagliati al laser |
| Panni antistatici o microfibra umida | Pulizia finale | Meno carica rispetto a un panno asciutto | Riduce soltanto, non neutralizza |
3.5 Errori frequenti
- Affidarsi alla messa a terra del tavolo per scaricare l'acrilico.
- Rimuovere il film sul piano di stampa, subito prima di stampare.
- Pulire con aria compressa non ionizzata: carica ancora di più il pezzo.
- Applicare antistatici senza verificare l'adesione.
- Attivare lo ionizzatore solo durante la stampa e non nella fase di preparazione.


Portiamo la stampa UV sull'acrilico
Nitidezza e personalizzazione in ogni dettaglio
Scopri i nostri trofei in plexiglassDiagnosi rapida: dal sintomo alla causa
La tabella mette in relazione i sintomi di stampa con la loro causa probabile.
| Sintomo | Causa probabile |
|---|---|
| Contorni doppi o testo ispessito | Gap diverso da quello calibrato (disallineamento bidirezionale) |
| Alone o nebbiolina attorno al soggetto | Gocce satellite dovute a un gap elevato, all'elettricità statica o a entrambi |
| Contorni più sfumati su bordi e spigoli | Campo elettrostatico concentrato |
| Granelli di polvere sotto l'inchiostro | Attrazione elettrostatica della polvere |
| Nitidezza diversa tra trofei dello stesso lotto | Variazione di spessore tra i trofei non compensata |
| Una zona del trofeo più nitida di un'altra | Trofeo a cuneo o planarità irregolare |
| Microcrepe dopo la pulizia | Alcol su acrilico estruso o su bordi tagliati al laser |
| Inchiostro polimerizzato sulla piastra degli ugelli | Nebbia d'inchiostro dovuta a un gap elevato, all'elettricità statica o a entrambi |
| Testina che urta il trofeo | Spessore reale maggiore di quello misurato; sensore ottico senza lettura |
| Perdita di adesione dopo la pulizia | Residuo di detergente antistatico |
4. Regolazioni di stampa complementari
Con altezza ed elettricità statica sotto controllo, queste regolazioni riducono l'errore residuo.
| Regolazione | Effetto | Costo |
|---|---|---|
| Minore velocità del carrello | Riduce lo spostamento della goccia e dei satelliti | Tempi più lunghi |
| Più passate | Meno inchiostro per passata, migliore definizione dei contorni | Tempi più lunghi |
| Gocce di maggiori dimensioni (testine a scala di grigi) | Gocce più pesanti, meno sensibili a campo e aria | Minor dettaglio nelle sfumature sottili |
| Polimerizzazione intermedia (pin curing) calibrata | Limita l'espansione della goccia su superficie liscia | Regolazione in base all'inchiostro |
| Mascheratura dei bordi | Riduce la luce UV che l'acrilico conduce verso la testina | Preparazione aggiuntiva |
| Base scura od opaca sotto il pezzo | Evita la riflessione UV dal piano e facilita il registro visivo | Basso |
| Stampa sul retro (faccia posteriore) | Protegge l'inchiostro e dà profondità; richiede un'immagine speculare e l'ordine dei livelli invertito | Preparazione del file |
5. Protocollo integrato
| Passo | Azione |
|---|---|
| 1 | Laboratorio con umidità relativa tra il 40 e il 60%, verificata con l'igrometro |
| 2 | Misurare lo spessore di ogni pezzo, annotare massimo e minimo e classificare per fasce |
| 3 | Rimuovere il film lentamente sotto aria ionizzata |
| 4 | Pulire con un panno antistatico; alcol solo se compatibile con il tipo di acrilico |
| 5 | Posizionare con la dima e livellare con gli spessori, con la faccia da stampare parallela al piano |
| 6 | Misurare l'altezza su nastro opaco o su blocco di riferimento, mai su acrilico nudo con un sensore ottico |
| 7 | Impostare il gap al minimo sicuro sopra il punto più alto della fascia |
| 8 | Controllare la carica con il misuratore di campo; ionizzare se supera la soglia |
| 9 | Ricalibrare in bidirezionale se la fascia cambia, oppure stampare in unidirezionale nei lavori critici |
| 10 | Prova di adesione per ogni lotto di materiale o di detergente |
6. Produttori di riferimento
I sistemi di misurazione dell'altezza, di anticollisione e di ionizzazione variano a seconda del produttore e del modello. Conviene confermare con ciascun produttore che tipo di sensore utilizza la macchina e se offre uno ionizzatore integrato od opzionale.
| Categoria | Segmento | Produttori principali |
|---|---|---|
| Stampanti UV piane | Compatte e da tavolo | Roland DG, Mimaki, Epson, Mutoh |
| Stampanti UV piane | Grande formato e produzione | Canon (Arizona), EFI, Durst, swissQprint, Agfa, Fujifilm, Vanguard |
| Controllo dell'elettricità statica | Barre ionizzanti, soffiatori e pistole | Simco-Ion, Meech, Keyence, Fraser, Haug |
| Controllo dell'elettricità statica | Misuratori di campo elettrostatico | Simco-Ion, Meech, Keyence, Fraser |
Portiamo la stampa UV sull'acrilico
Nitidezza e personalizzazione in ogni dettaglio
Scopri i nostri trofei in plexiglassMisurare, neutralizzare, fissare: l'ordine che dà nitidezza sull'acrilico spesso
La stampa UV su plexiglass di grande spessore si basa sulla misurazione di ogni trofeo e sulla neutralizzazione della sua carica prima di impostare il gap.
Due soglie aiutano a decidere quanto controllo serva. Con un intervallo di spessore inferiore a ±0,3 mm per lotto, il gap impostato sul punto più alto degrada appena la nitidezza. Se, dopo aver ionizzato e impostato il gap minimo, le gocce satellite persistono, la causa non è l'elettricità statica: controllare gli ugelli e la calibrazione bidirezionale.